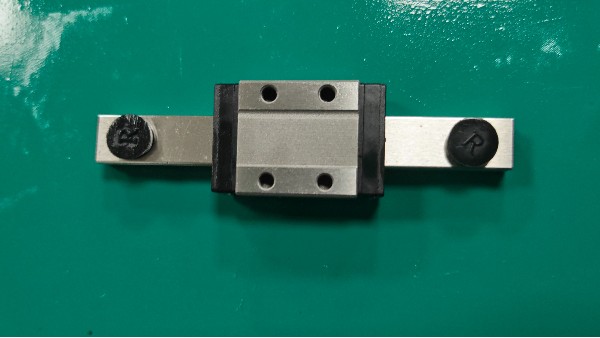
作为国内自动化设备产业的核心聚集区,珠三角地区聚集了大量 3C 电子、医疗检测、智能包装、新能源配套设备厂商,微型直线导轨作为设备内部的核心精密传动部件,选型是否合理直接影响设备的运行稳定性与使用寿命。但我们接触过不少广东本地的设备企业,研发与采购人员在选型时,经常在负载、行程、精度三个核心环节踩坑,轻则增加调试工时与采购成本,重则导致设备批量返工、项目交付延期。
根据 2026 年珠三角自动化产业协会发布的调研数据,本地设备厂商中,有 62% 的微型导轨应用故障,根源都出在前期选型阶段对负载、行程、精度的参数把控不到位。很多从业者习惯直接对照产品手册的标称参数选型,忽略了实际工况的修正与场景适配,最终导致参数与需求错配。本篇就针对这三个核心维度,把选型逻辑、常见误区与避坑方法一次讲透,帮本地工程师与采购少走弯路。
一、负载选型:不是参数达标就够用,工况修正才是关键
负载是微型导轨选型的基础参数,很多人对负载的认知停留在 “导轨额定负载大于设备工作负载就合格”,但实际应用中,安装方式、运行状态、冲击振动都会改变导轨的实际受力,只看标称值选型,大概率会出现寿命不足、精度衰减快的问题。
1. 先分清两个核心负载概念
选型前首先要区分额定动负载与额定静负载,两者的作用完全不同,不能混为一谈。 额定动负载对应的是导轨的疲劳寿命,指的是导轨在额定寿命(通常为 50km 运行距离)下,能够承受的恒定负载,负载越大,导轨的实际使用寿命越短。对于长期往复运行的设备,核心要看额定动负载是否满足寿命要求。 额定静负载对应的是导轨的塑性变形极限,指的是导轨滚道与滚动体不产生永久性压痕的最大静态负载。对于设备启停频繁、有冲击负载,或者长期静止承载的场景,必须校核额定静负载,避免滚道被压出凹坑,导致运行异响、精度失效。
2. 负载选型的三个常见坑
第一个坑是只看标称额定负载,不乘以工况系数。实际工况中,设备的启停冲击、振动、负载波动都会增加导轨的实际受力,必须引入工况系数做修正。平稳无冲击的普通搬运场景,工况系数一般取 1.0~1.2;有轻微启停冲击的检测设备,系数取 1.2~1.5;有明显冲击振动的冲压、包装设备,系数要取 1.5~2.0。我们接触过深圳一家 3C 设备厂,选型时额定动负载刚好等于计算工作负载,没有考虑设备高速启停的冲击,设备运行半年就出现了明显的精度衰减,拆解后发现滚道已经出现早期疲劳磨损,就是典型的忽略工况系数的问题。
第二个坑是只计算水平负载,忽略特殊安装方式的受力变化。广东本地很多设备为了节省空间,会采用侧面安装、倒挂安装或者垂直升降安装,这几种安装方式下,导轨的受力逻辑和水平安装完全不同。侧面与倒挂安装会产生倾覆力矩,导轨的实际有效负载会大幅下降;垂直安装时,滑块与负载的自重会变成轴向负载,同时还要考虑启停时的惯性力。佛山有一家新能源设备企业,侧面安装微型导轨做移栽机构,选型时只算了正压力,没考虑倾覆力矩,运行三个月后导轨单边磨损严重,行走平行度超出公差,就是受力核算不全面导致的。
第三个坑是多滑块场景下的负载平均分配误区。很多人以为一根导轨装两个滑块,负载就是平均分配,实际情况中,负载重心偏移、安装面平面度误差都会导致滑块受力不均,偏载严重时,单个滑块的受力可能达到平均负载的 1.5 倍以上。尤其是长行程、大负载的设备,偏载的影响会更加明显。
3. 负载选型的避坑方法
正确的负载选型要遵循三步法:第一步,先核算设备的实际工作负载,包括工件重量、夹具重量、滑块自重,同时考虑安装方式带来的倾覆力矩与轴向力;第二步,根据工况的冲击、振动情况,乘以对应的工况系数,得到计算负载;第三步,对照导轨的额定动负载与静负载,预留 30% 以上的余量,同时按照设计寿命反推动负载是否满足要求。对于多滑块结构,还要额外考虑偏载系数,避免单个滑块过载。
二、行程选型:不是需要多长选多长,余量与挠度不可忽视
行程是选型时最直观的参数,但恰恰是这个看似简单的参数,踩坑的企业不在少数。很多人选型时,有效行程选得和设备需求刚好一致,或者长行程只关注总长度,忽略挠度变形,最后装机后问题频发。
1. 先理清三个行程概念
选型时要区分三个不同的长度概念:有效行程、滑块总行程、导轨全长。有效行程是滑块实际工作需要运行的最大距离,是设备的功能需求;滑块总行程是滑块能够滑动的最大距离,等于有效行程加上两端的缓冲余量;导轨全长则是导轨的总长度,要在总行程的基础上,考虑两端的安装固定位与端盖尺寸。 很多人容易把有效行程直接当成导轨长度,忽略滑块自身长度和两端余量,最后买回来的导轨装上去,行程达不到设备要求,只能返工。
2. 行程选型的三个常见坑
第一个坑是有效行程卡得太死,不预留缓冲余量。设备长期运行后,限位开关可能出现偏移,或者程序出现异常,如果导轨两端没有预留足够的超程余量,滑块会直接撞击端盖,轻则导致端盖破损、密封失效,重则导致钢珠脱落、导轨卡死。东莞有一家包装设备厂,选型时行程刚好等于设备需求,没有预留余量,设备运行一年后,频繁出现端盖破损的问题,就是因为长期轻微撞击导致的。正常选型时,导轨两端至少要预留 5~10mm 的缓冲余量,高速运行的设备还要适当加大。
第二个坑是长行程忽略挠度变形。导轨是弹性体,两端固定的情况下,中间位置会产生挠度变形,行程越长、导轨规格越小,挠度就越大。当挠度超过设备允许的范围时,滑块运行到中间位置,精度就会出现明显偏差。我们接触过广州一家检测设备企业,选了 1.8 米长的微型导轨,只做了两端固定,设备运行到中间位置时,行走平行度偏差超出了标称值的两倍,就是挠度变形导致的。一般来说,微型导轨的两端支撑跨距超过规定临界值时,就需要增加中间支撑座,或者选用更大规格的导轨来降低挠度。
第三个坑是拼接行程不考虑拼接缝的影响。长行程导轨大多采用拼接方式,拼接处的滚道对接精度会直接影响运行顺畅度与精度。很多人选型时只关注总行程,不指定拼接缝的位置,最后拼接缝刚好落在设备高频运行的区间,长期运行后拼接处磨损加剧,精度衰减速度远快于其他位置。
3. 行程选型的避坑方法
正确的行程选型要遵循四个步骤:第一步,先明确设备需要的有效行程;第二步,根据运行速度与限位方式,在两端预留足够的缓冲余量,算出滑块总行程;第三步,根据总行程与滑块长度,计算导轨全长,同时校核两端固定后的挠度,超临界长度就增加中间支撑;第四步,如果是拼接导轨,提前确认拼接缝的位置,尽量避开设备高频运行的区间,同时要求厂家保证拼接处的行走平行度公差。
三、精度选型:不是越高越好,匹配工况才划算
精度是微型导轨最受关注的参数,但也最容易陷入 “越高越好” 的误区。很多工程师选型时,不管设备用在什么场景,直接选最高精度等级,最后采购成本大幅上升,却没有带来对应的性能提升,反而增加了加工与安装的难度。
1. 微型导轨的精度核心是什么
行业内微型导轨的精度等级通常分为普通级、高级、精密级等多个等级,很多人以为精度等级是一个综合评分,其实核心指标只有一个 —— 行走平行度,也就是滑块沿导轨行走时,滑块上表面相对于导轨底面的平行度偏差。除此之外,还有高度公差、宽度公差等安装尺寸公差,这些属于尺寸一致性指标,和运行精度是两个概念。 对于绝大多数设备来说,真正影响设备性能的是行走平行度,安装尺寸公差只要在合理范围内,都可以通过安装调试弥补。很多非标定制场景,甚至可以适当放宽尺寸公差,只保证行走平行度,来降低加工成本与交期。
2. 精度选型的三个常见坑
第一个坑是盲目追求高精度等级,造成成本浪费。不同的应用场景,对精度的需求差异很大。普通的物料搬运、上料机构,普通级精度就完全够用;常规的检测、定位设备,高级精度就能满足需求;只有高精度尺寸检测、半导体封装这类对定位精度要求极高的场景,才需要精密级以上的精度。我们接触过中山一家医疗设备企业,普通的上料机构选了精密级导轨,采购成本比高级款高出 40%,但实际工况中,设备的定位精度瓶颈在电机与丝杠,导轨精度再高也发挥不出来,完全是性能冗余。
第二个坑是只看导轨标称精度,忽略安装基面的影响。导轨的标称精度是在理想安装基面下的测试值,实际装机后,安装基面的平面度、粗糙度会直接影响导轨的最终运行精度。如果安装基面加工精度不够,即使是最高精度的导轨,装上去也达不到标称精度。很多工程师遇到装机精度不达标,第一反应是导轨质量有问题,最后排查发现是安装基面的平面度超标,这种情况在行业内非常常见。
第三个坑是非标定制照搬标准品的全精度参数。广东本地有大量做定制化设备的厂商,很多人做非标导轨时,会直接照搬同规格标准品的所有精度参数,包括一些和核心工况无关的辅助公差。实际上非标场景下,只需要保留核心的行走平行度要求,非核心的尺寸公差可以适当放宽,这样既能降低加工难度、缩短交期,还能降低采购成本。
3. 精度选型的避坑方法
正确的精度选型要遵循匹配原则:第一步,先明确设备的核心精度需求,区分哪些是必须保证的核心指标,哪些是可以放宽的辅助指标;第二步,根据核心精度要求,选择对应的精度等级,预留一定的余量即可,不需要盲目选最高等级;第三步,同步确认安装基面的加工精度要求,保证基面精度和导轨精度匹配,避免安装环节拉低最终精度;第四步,非标定制场景,只锁定核心精度参数,放开非核心公差,优化成本与交期。
总的来说,对于广东本地的设备厂商而言,微型导轨选型是一项系统工程,负载、行程、精度三个维度相互关联,不能孤立地做选择。选型时不能只盯着产品手册上的标称参数,要结合自身设备的实际工况做修正,匹配对应的参数等级,才能在控制成本的同时,保障设备的长期稳定运行。如果拿不准选型方案,也可以联系源头厂家的技术团队做免费选型验算,从源头规避选型风险。


 雅威达手机网站
 雅威达公众号